发布时间:2026-10-19 15:22:54 人气: 来源:玉鼎科技
把三维模型发给厂家,并不代表马上就能五轴打样。模型破面、薄壁太弱、深腔被遮挡、没有装夹位置,都会让编程和试切反复返工。打样前先按固定清单整理模型,工程师才能准确判断刀具可达性、装夹次数和需要保留的工艺位置。
提交可编辑的三维文件,并同时提供用于核对的通用格式文件。打开后检查模型是否为完整实体,有没有破面、重叠面或多余小特征。若模型无法正常生成实体,后续刀路可能出现缺失或异常跳转。
明确成品的上、下、正面方向,以及哪些区域是外观面、配合面和允许夹持的位置。不要只发一个没有方向说明的模型,否则编程人员可能按不同方向设计装夹,造成沟通返工。
文件名带上版本号和日期,并只保留一个“本次打样最终版”。模型修改后,应列出具体改动区域;不能只说“又优化了一点”,否则旧程序和新模型容易混用。
深腔:观察刀具进入时,刀柄或主轴外壳是否可能碰到工件。腔口很窄、底部很深时,即使刀尖能够到达,刀柄也可能干涉。应把深腔区域单独标色,交给工程师做角度和刀具伸出分析。
倒扣与遮挡:检查壶嘴内侧、把手背面、侧孔和反向曲面等位置。如果某个区域必须从多个方向才能加工,应明确哪些面必须机加工,哪些允许后续手工处理。
薄壁与尖角:薄壁在加工中可能振动,尖角也可能无法由实际刀具完全还原。不要把效果图中的极细结构直接当成可加工结构,应给出最重要的外观边界与允许调整范围。
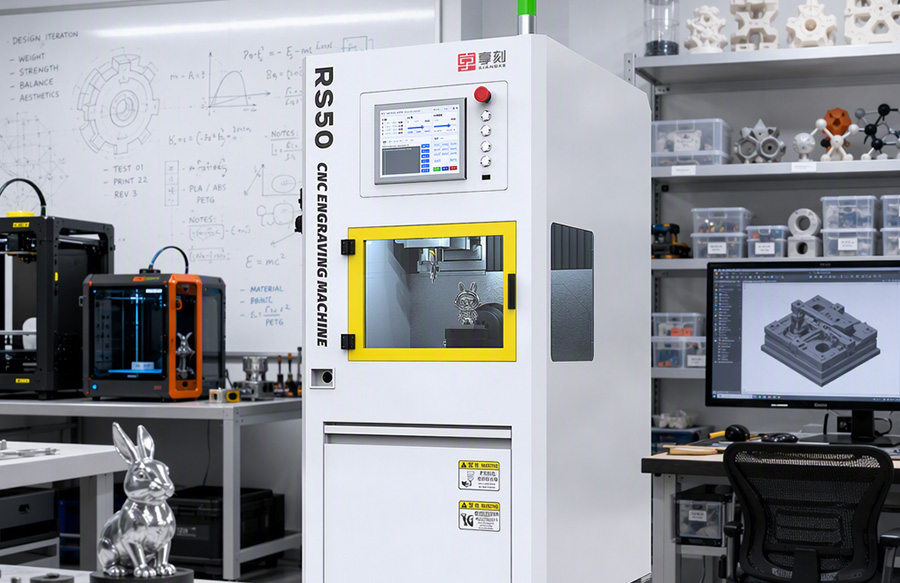
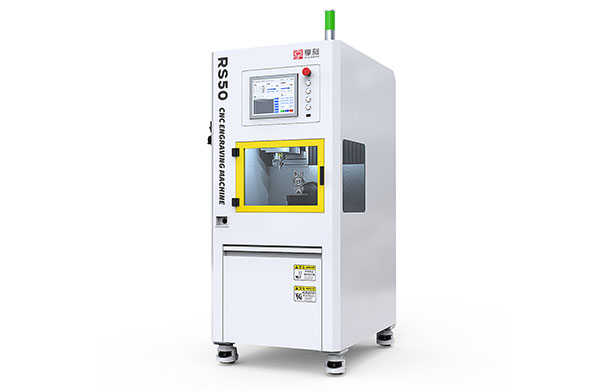
RS50 是小型五轴精雕机,适配玉壶一体成型打样与小批量生产;具体模型能否加工,仍要结合材料、刀具可达性和装夹方式逐件判断,不能仅凭设备名称下结论。
模型中应预留可夹持的毛坯区域、基准面或工艺柄。工艺位置既要能够承受切削力,也要便于最后去除;过早删除或设计过细,可能导致加工中振动,二次装夹时也失去定位依据。
如果底部需要第二次装夹,应明确第一次加工后保留什么基准、第二次如何定位。要求工程师在打样前说明预计装夹次数和每次加工范围,避免把“一体成型”误解为任何造型都能完全一次装夹完成。
同时提交毛坯尺寸、材料说明和预计批量。毛坯不规则时,要提供实物照片和多个方向尺寸;小批量生产还要确认每件毛坯的差异是否会影响同一套治具。
可以用于初步可达性分析,但正式验收最好补一张标注关键尺寸、外观面和允许公差的二维图。三维模型说明形状,二维图说明哪些位置必须重点测量,两者作用不同。
旋转刀具有实际直径,某些内尖角无法完全进入。打样前应让工程师标出受刀具半径限制的区域,并确认是调整设计、换更小刀具,还是接受后续手工处理。
把必须加工的面逐一标出,再检查每个面是否能在不碰撞夹具和工件的情况下被刀具到达。底部被治具遮挡、存在反向倒扣或工艺柄需要切除时,通常需要二次装夹并设计重复定位基准。
五轴打样准备得越完整,编程和试切越容易一次找到正确方向。你可以将最终模型、毛坯照片、材料、关键尺寸和预计批量提交给玉鼎数控,工程师会先评估刀具可达性与装夹方案,咨询电话 158-0204-0653。


 QQ客服