发布时间:2026-10-12 14:12:18 人气: 来源:玉鼎数控
第一台桌面 CNC 到厂,验收不能只看通电、回零和主轴旋转。小作坊真正需要确认的是:设备资料完整、安装条件正确、自己的程序能运行、真实工件能达标、操作人员能独立复现。下面这套清单可以直接用于到厂验收和交接记录。
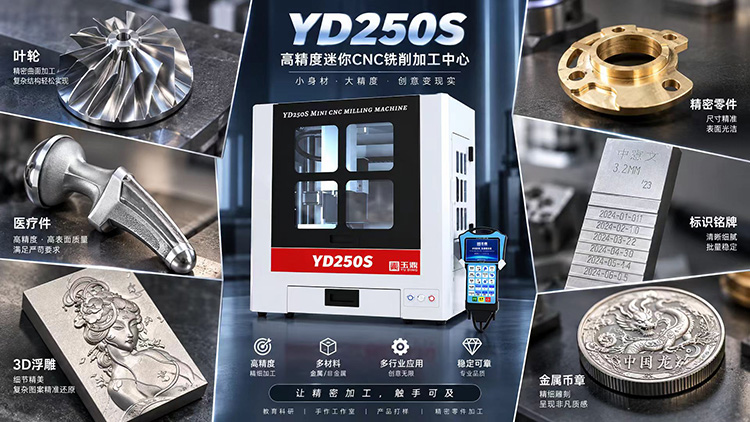
对照合同和交付清单,核对设备型号、随机附件、夹具、刀具、软件、说明书和培训内容。涉及选配项时,以合同书面内容为准,不凭销售沟通印象验收。设备具体参数应与产品资料和合同一致,本文不代替真实参数核对。
检查运输外观、线缆接头、防护罩、导轨和工作台,记录磕碰、松动或渗漏。设备放置后确认地面稳定、周边留有操作和维护空间,并按厂家要求接通电源、气源或其他配套。所有异常先拍照并写入到货记录,再决定是否开机。
先查看控制系统是否有报警,再执行回零。各轴从低速点动开始,逐渐完成有效范围内的移动,观察是否有卡顿、周期性异响或限位异常。主轴也应分阶段运行,记录异常声音和温升,不要一开始就长时间高负荷运转。
测试急停、限位、暂停和断电恢复等安全功能。操作人员要知道发生撞刀、工件松动或程序异常时先按什么按钮,而不是只会启动程序。
空运行阶段还要确认程序传输、坐标设置、对刀和刀补流程。用一个简单程序空走,观察轨迹方向、工件坐标系和抬刀高度是否正确,再装刀试切。
选择一件常做、验收标准明确的工件,从导入图纸或模型开始,由实际操作人员完成编程、后处理、装夹、对刀、加工和测量。厂家工程师可以指导,但第二件应尽量由操作人员独立完成。
连续加工两件,比较关键位置、表面刀纹和接刀处。不要只看厂家自带样件,也不要使用抛光后的样件判断机器状态。测试中记录切削时间、装夹时间、刀具使用和报警情况,判断整套流程是否适合日常订单。
若结果不合格,按“程序—刀具—装夹—材料—机器”的顺序排查,并记录每次修改。只有问题原因明确、改动后可以稳定复现,才算验收通过;不能只依靠一次偶然加工成功。
培训至少覆盖开关机、回零、对刀、程序调用、刀具更换、急停、日常清洁和常见报警处理。让每位操作人员实际完成一次,不要只看工程师演示。
验收单分为“已通过”“限期整改”“待补资料”三类。未完成事项要写明负责人、截止日期和复验方式,例如补交后处理文件、调整治具、重新试切某个工件。不要用“后续再处理”代替明确约定。
同时建立首批生产观察期,记录刀具消耗、停机原因、返工和人工干预。到厂验收解决的是能否开工,后续记录才能判断是否真正稳定。
不算。还要验证安全功能、程序传输、对刀、真实材料试切、连续两件一致性和操作人员独立复现。回零和主轴运行只是空运行检查的一部分,不能代表生产流程已经打通。
第一件可由厂家工程师示范,第二件应由你的实际操作人员独立完成。若换个人就无法重复加工,说明培训、程序或作业标准仍不完整,需要补齐后再签最终验收。
可以把不影响安全的事项列为限期整改,但必须写清问题、负责人、截止日期和复验标准。涉及安全、核心功能或真实工件无法合格时,不应写成“已通过”,应完成整改和复验后再确认。
先在合同阶段明确验收项目和量具需求。到厂前准备适合工件的量具,或约定由厂家携带并共同确认校准状态。缺少量具时,只能判断外观和流程,不能对尺寸结果作可靠结论。
验收清单的作用,是把“机器能动”变成“订单能稳定完成”。如果你正在准备第一台桌面 CNC 的场地、代表工件和验收项目,可以联系玉鼎数控 158-0204-0653,提前确认试切资料和交付清单。


 QQ客服