发布时间:2026-10-22 17:38:20 人气: 来源:玉鼎数控
加工中突然断刀,最危险的做法是马上换一把新刀继续跑原程序。如果断刀原因来自工件松动、排屑堵塞、程序下刀异常或刀具碰撞,新刀很可能再次折断。正确顺序是先安全停机、保护坐标与工件,再找出原因,最后用受控方式恢复加工。
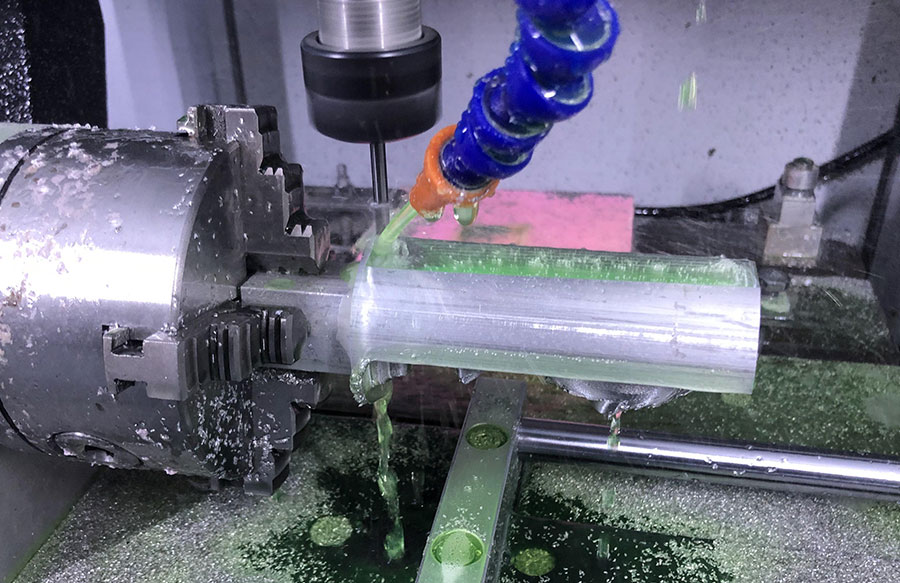
发现异常声音、刀具折断或切削突然中断时,先暂停进给并停止主轴;若存在撞击或工件松脱风险,立即按急停。等主轴完全停止后再打开防护区域,不要用手接触仍在旋转的刀具或切屑。
断电或复位前,先记录当前程序行、工件坐标、刀具编号和断刀位置,拍照保留工件、夹具和切屑状态。若设备状态允许,记录信息比立即清理更重要,因为恢复加工需要知道程序执行到哪里。
检查折断刀具是否有碎片遗留在工件槽内或防护区域。清理时使用适合的工具,不要徒手拨动尖锐碎屑。若刀具折在孔或深槽中,不能强行用新刀顶出。
刀具状态:检查刃口是否磨损、崩口,装夹是否过长,夹头与刀柄接触面是否有切屑。刀具伸出越长,抗弯能力通常越弱;但具体装夹要求应以刀具与工艺确认结果为准。
工件与夹具:确认工件没有移动、翘起或振动,压板和定位块没有松动。若断刀位置靠近夹具,检查程序轨迹和抬刀高度是否存在干涉。
排屑与材料:观察槽内是否积屑、刀刃是否粘附材料,以及毛坯中是否存在硬点或杂质。深槽反复切削旧切屑,会显著增加刀具负载。
程序与参数:查看断刀前的下刀方式、转角、切深和进给变化。每次只修改一个条件,不要同时大幅更改多项参数。本文不提供绑定玉鼎型号的参数数字,恢复条件应以真实材料试切为准。
机器状态:若断刀伴随异常振动、主轴异响、轴运动卡顿或报警,应停止继续试切,检查导轨清洁、润滑、主轴和传动状态,并联系工程师处理。
确认原因并处理后,安装状态良好的刀具,重新对刀并核对工件坐标。换刀后刀具伸出长度发生变化,不能直接沿用旧刀的 Z 基准;使用刀补时,也要确认调用的是正确刀具编号。
恢复前先抬高刀具空走相关路径,确认不会碰撞夹具、未加工区域和断刀残留。不要直接从断刀那一行启动,因为程序前面可能包含主轴、坐标、刀补和安全高度等必要指令。
选择一个安全的恢复位置,先在较保守条件下加工小段,观察声音、排屑和表面状态。确认稳定后再继续完整程序。若工件已经移动或坐标基准丢失,应重新找正;无法可靠恢复时,宁可重做工件,也不要冒险继续。
不能直接继续。先查清断刀原因,再重新对刀和核对坐标;空走恢复路径,确认程序前置指令完整。若工件或夹具已移动,必须重新找正,不能只换刀。
先查看该位置的刀路转角、下刀方式、切深变化和排屑空间,再检查工件是否局部变形或有硬点。若每次都在同一程序位置发生,程序和局部工况的优先级高于随机刀具问题。
先检查断刀处是否伤到关键尺寸、表面或基准,并确认工件没有移动。非关键区域可通过后续工序去除时,可以重新规划恢复路径;关键尺寸已超差、坐标无法恢复或内部残留断刀时,应停止继续加工。
连续使用状态确认的刀具仍异常断刀,或同时出现主轴异响、轴运动卡顿、驱动报警和明显松动时,应停止试切。提交断刀照片、程序位置、材料、刀具和报警信息,让工程师判断机器状态。
断刀后的重点不是尽快重新启动,而是保住坐标、找到原因并安全恢复。如果你使用小型桌面数控雕刻机时反复断刀,可把断刀位置、程序片段和工件照片发给玉鼎数控,咨询电话 158-0204-0653。


 QQ客服