发布时间:2026-10-10 14:26:56 人气: 来源:玉鼎科技
玉壶一体成型的难点,不只是把外形雕出来,而是让壶身、壶嘴、壶把和曲面细节在尽量少的装夹次数下保持位置关系。三轴并非完全不能做,但遇到侧面、回转曲面和遮挡区域时,往往需要多次翻面。五轴的价值就在于让刀具从更多角度接近工件,减少重复找正带来的误差。
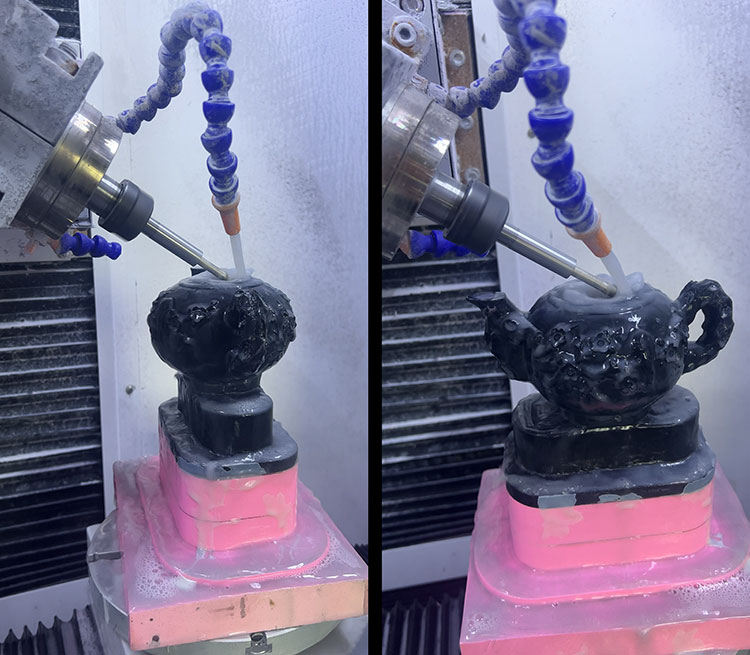
玉壶的壶嘴、壶把、肩部和底部存在不同朝向。三轴加工时,刀具主要从上方向下切削,侧面和背面常需要翻转工件;每翻一次,就要重新确定坐标和装夹位置。若定位基准不稳定,接刀位置可能出现台阶或错位。
五轴可以通过旋转或摆动工件,让待加工面转到刀具容易到达的位置。这样能减少深腔长刀的使用,也有利于缩短刀具悬伸、降低振动。需要注意的是,五轴不是“自动保证成品好”,前提仍包括合理的工艺规划、治具和后处理程序。
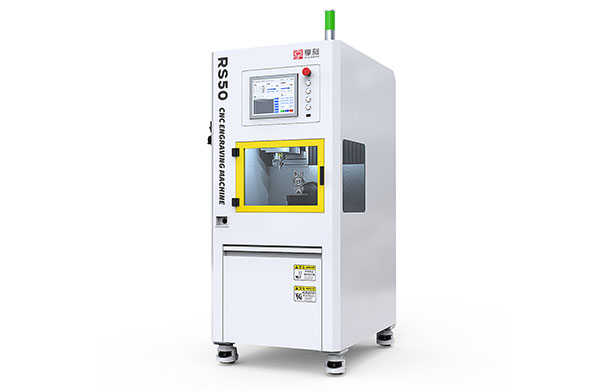
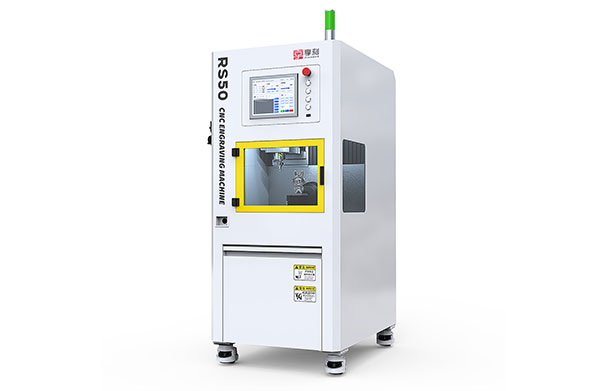
玉鼎公开资料显示,RS50 是小型五轴精雕机,适配玉壶一体成型打样与小批量生产。具体加工范围、主轴配置和适用材料必须以产品页或工程师确认结果为准。
传统多次翻面容易产生三类问题:第一,工件没有回到完全相同的基准;第二,夹紧力变化导致薄壁位置轻微变形;第三,不同方向的刀路在交界处形成接刀痕。对于曲面连贯性要求较高的玉壶,这些误差会直接影响后续修整工作量。
采用五轴工艺时,应先设计稳定的装夹基准,让主要外形尽量在一次装夹中完成。需要二次装夹处理底部时,也要保留可重复定位的基准面或工艺柄。工艺柄不能过细,否则加工中可能振动;也不能随意切除,否则后续找正困难。
小批量生产还应固定毛坯方向、治具定位方式和工件坐标系。每次换件后先执行空走检查,再加工容易观察的基准区域;确认位置正确后才进入完整程序。
看接刀位置。用侧光观察壶身与壶嘴、壶把连接区域,检查是否存在台阶或明显刀纹变化。若有规律性错位,应回查装夹基准和旋转轴中心。
看薄壁和细节。检查壶嘴边缘、壶把内侧等薄弱区域是否崩边。出现问题时,不要只降低进给,还要检查刀具伸出长度、刀路方向和材料内部缺陷。
看底部处理。一体成型不等于完全不需要二次工序。要问清底部怎样留工艺位、后续如何切除,以及切除后是否还需手工修整。
看连续两件的一致性。打样通过后再连续加工两件,比较关键轮廓和接刀位置。单件偶然成功不能代表小批量稳定,重复性才是选机的重要证据。
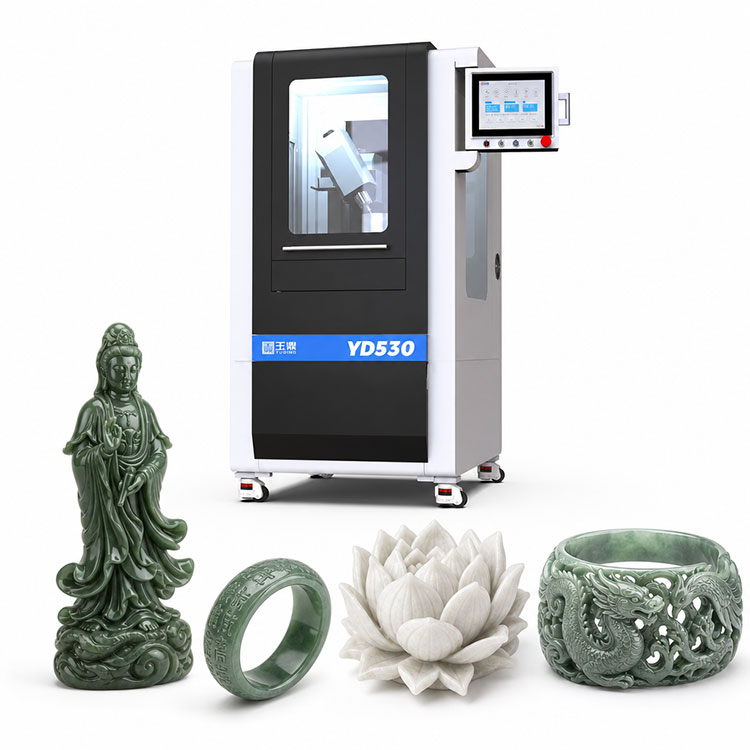
不一定。造型简单、允许多次翻面并接受较多手工修整时,三轴也可尝试;当壶身曲面复杂、侧面遮挡多、希望减少接刀误差和人工翻面时,五轴更适合。判断前应把三维模型交给工程师做刀具可达性分析。
不一定。治具遮挡的底部或工艺柄位置仍可能需要二次处理。正确目标是减少装夹次数,并为必须的二次装夹设计重复定位基准,而不是追求形式上的“一次装夹全部完成”。
准备三维模型、毛坯尺寸、材料说明、成品关键尺寸、允许的手工修整范围和预计批量。验收时要求保留未抛光样件,并记录装夹次数、加工时间和使用的刀具类型。
玉壶一体成型选型,应先看模型和工艺,再看轴数。RS50 可用于玉壶一体成型打样与小批量,但是否适合你的具体造型仍应通过真实模型和材料验证。可联系玉鼎数控 158-0204-0653,提交三维图后再安排工艺评估与试雕。


 QQ客服