发布时间:2026-11-06 11:24:07 人气: 来源:玉鼎科技
手上有一批要打样的活,是继续外发给加工店,还是干脆买台桌面雕刻机自己做?真正要算的不是“外发单价贵不贵”,而是你一个月打几次样、每次要改几轮。频次低,外发永远更省;频次高、改动多,自购才开始划算。下面把两边的账拆开算一遍,你可以直接代入自己的数字。
加工店报的单价通常只含“上机加工”。实际一次外发打样,账上有六项:建模与编程、装夹对刀、材料、机时、表面处理、往返运费。件数少的时候,前四项会被摊到极少的件数上,单件成本自然高。
还有两笔不在报价单上。一是最低收费,不少加工店单次有起订金额,做一件和做五件差不多一个价;二是修改轮次,图纸改一版就要重新装夹编程,第二轮报价常常不降反升。
所以算外发成本时,建议按“一次打样任务”记账,而不是按件记账:一次任务的总支出 ÷ 合格件数 = 真实单件成本。这个数字才是和自购对比的基准。
自购这边要分两块看,混在一起最容易低估。
设备本体、随机附件之外的夹具与刀柄、一套常用刀具、CAM 软件与后处理、场地改造(工作台、除尘、电路)。设备价格因行程、轴数、主轴和系统档位差别很大,本文不列具体数字,按当期书面报价为准【发布前替换:如写明当前主推机型的价格口径,按实际填;不写则删除本句】。
刀具损耗(材料不同差得很多)、电费、润滑与防尘耗材、废件与调试占用的工时、软件年费(若为订阅制)。单项看着都小,加起来常常接近一个月的外发费用。只算设备折旧、不算这一块,回本周期就会被估短。
统一用一个月做单位,两个数直接对比:
月外发成本 = 一次打样任务总支出 × 月任务次数。
月自购成本 = 设备折旧(设备总价 ÷ 计划使用月数)+ 月耗材电费 + 每月为操机多投入的工时折算。
令两式相等,解出来的次数就是分界点。按三年折旧、运行支出取行业一般水平估算,小型工作室的分界点通常落在“每月 3 到 6 次打样任务”这个量级;这是估算口径,不是统计结论,你的实际值必须用自己的数字代进去。
除了次数,还有两个变量会明显移动分界点。一是改动轮次,改得越多越偏向自购;二是交期,外发排队三到七天是常态,急单要加价,自购可以当天改、当天出。如果你做的是“客户先看样、再定稿”的生意,交期价值往往比单价更大。
学习时间。从会看图纸到能独立出合格首件,行业一般要几周的实际操作积累,这段时间产出是打折的,要按“少接的活”计入成本,而不是当成零。
废件。前几十件大概率有报废,薄壁、细长、易崩边的工件尤其明显。按材料单价乘一个报废比例预留预算,比事后心疼更实际。
配套件。除尘或吸屑、气源、稳压、专用夹具、检测量具。不买也能开机,但做两三个月通常会补上,提前计入总投入才接近真实。
三种情况建议继续外发:每月打样不到两次;工件尺寸或材料超出小型桌面机的常见加工范围;一件活要跨多道工序(车、铣、热处理、表面处理),单买一台设备解决不了。
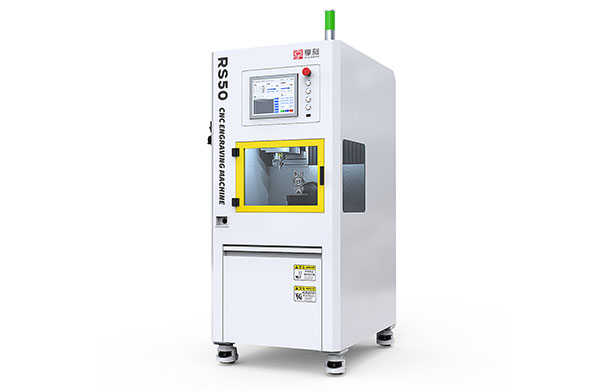
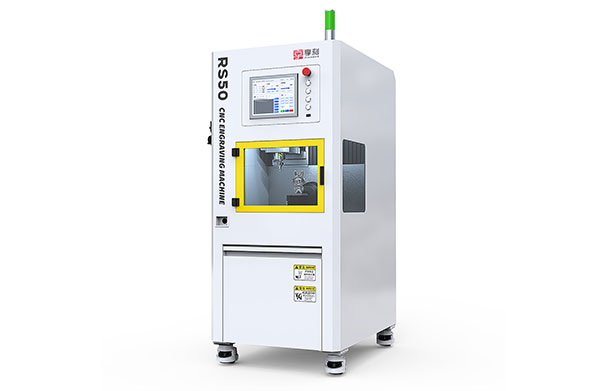
反过来,如果你做的是一体成型、异形曲面、需要反复微调的小批量件,自购的价值不在省单价,而在“当天改、当天出”。像玉鼎数控 RS50 这类小型五轴精雕机,公开定位就是玉壶一体成型打样与小批量生产,正是这一类的典型场景。
没有统一价。影响最大的是材料、工件尺寸、工序数和是否需要建模,其次是件数与交期。要拿到可比数字,问加工店时一次说清五项:材料牌号、毛坯尺寸、工序要求、合格标准、要几件什么时候要。五项说清,报价才有对比意义;说不清,低价也只是个数字。
不会全省。异形大件、特殊材料、需要热处理或多道工序的活仍然要外发。自购通常只能覆盖六到八成的常规打样量,算分界点时按这个覆盖比例打折,比按 100% 算稳妥得多。
用“每月省下的外发支出”去除设备与配套总投入,而不是用“每月产值”。省下的钱才算回本,产值里还含材料、人工和你自己的时间。保守做法是把省下的外发支出再打七折,看回本月份是否仍在你可接受范围内。
如果手上正好有一批要打样的活,拿不准继续外发还是先上一台桌面机,把工件尺寸、材料、每月大致件数整理一下,发给玉鼎数控一起算这笔账,咨询电话 158-0204-0653。


 QQ客服