发布时间:2026-11-09 11:50:17 人气: 来源:玉鼎科技
预算定在五万上下,销售给的方案却从三轴一路报到五轴。这时候最容易犯的错,是拿“轴数”当档次排序,以为多一轴就一定更强。同一预算下,三轴、四轴、五轴不是升级关系,而是三种取舍:钱花在不同的地方,能做的活也不同。
一台桌面机的钱大体分成四块:机身结构与传动、数控系统与软件、主轴与刀具夹具、装配调试与培训。任何一档预算里,这四块都是此消彼长的关系。
同样五万,一种方案可能把大头放在机身和行程上,系统用成熟的中端配置;另一种方案把预算让给转台和五轴系统,机身与行程相应缩水。总价相同不等于能力相同,先问清这四块各占多少,比只问“多少钱”更能看出方案差异。
报价随配置、汇率和交期变化,本文不列固定价格,按当期书面报价核对;文末标注了本文的口径更新日期,价格类信息建议每季度复核一次。
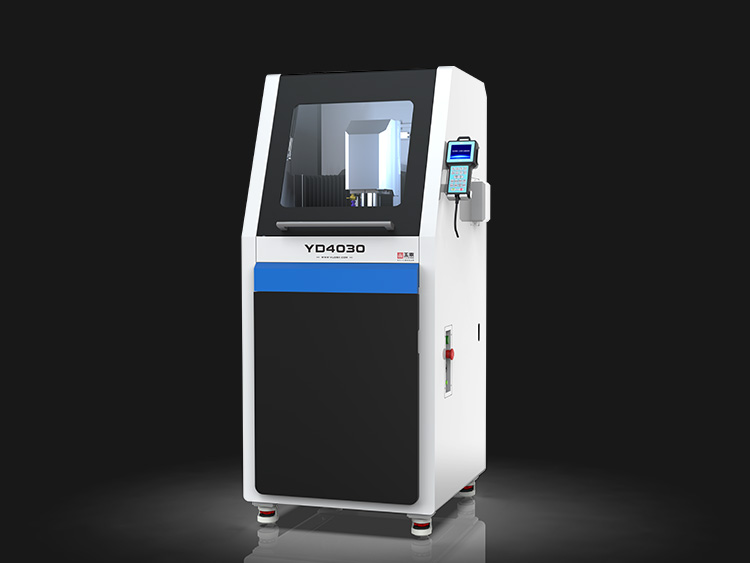
三轴结构最简单,同样的钱能把铸件、导轨、丝杠和主轴做得更扎实,也更容易买到更大的有效行程。它的能力边界很清楚:一次装夹只能加工一个方向的面,侧面和底面要靠翻面或专用夹具。
适合谁:以平面浮雕、砚台、板材类工件为主,正面一次成型、批量稳定。用玉鼎 YD4030 这类三轴浮雕机做砚台工坊的常规件,就是典型场景——预算花在稳定性和重复性上,不花在联动能力上。
不适合谁:工件有四个以上方向要加工,且翻面后对不齐基准。这类活在三轴上会反复装夹,精度和时间都吃亏。
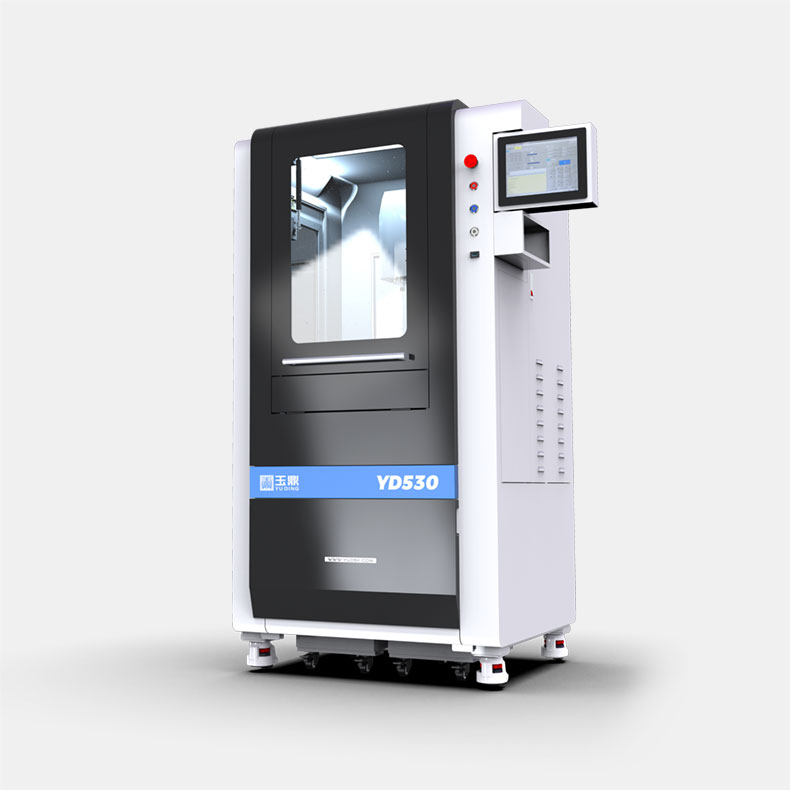
四轴多一个旋转轴,圆柱类、环绕类工件能一次做完;五轴再多一个摆动或倾斜,刀轴可以摆到工件侧面甚至底部。它们真正省下的不是加工时间,而是装夹次数和夹具成本。
代价也很实在:转台或摆头占预算、系统更贵、后处理更复杂、调试时间更长,操作者的学习曲线更陡。所以判断标准不是“五轴更先进”,而是“你的工件值不值得为少装夹付这笔钱”。
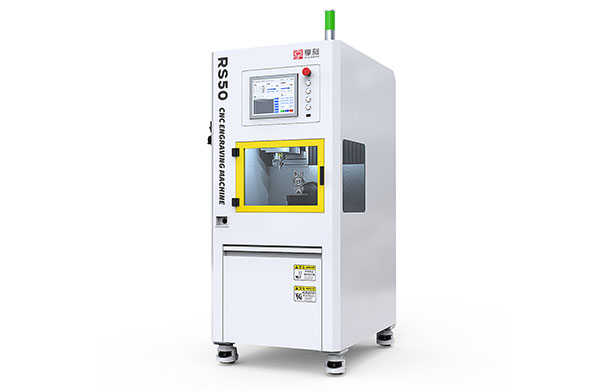
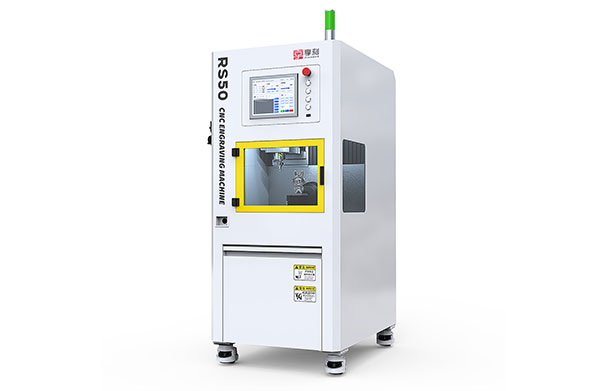
以玉壶一体成型这类异形件为例,曲面连续变化、多面需要加工,反复装夹同时损失精度和交期,这类活才真正吃五轴的能力;玉鼎 RS50 的公开定位就是小型五轴精雕机,适配这类打样与小批量生产。反过来,只做单面浮雕的活,五轴的联动能力大部分时间用不上,等于为闲置功能付钱。
先别比参数,先回答四个问题:一次装夹能覆盖所有加工面吗?需要加工的面分布在几个方向?曲面是连续变化还是平面图案?一个月换几种活?四个问题里有两个以上指向“多面、连续曲面、少批量多品种”,才值得考虑四轴或五轴。
把下面这张表按你的工件填一遍,右三列填“满足 / 不满足”,答案基本就出来了。
| 判断项(按你的工件填) | 三轴 | 四轴 | 五轴 |
|---|---|---|---|
| 需要加工的面分布在几个方向(1 面 / 2–3 面 / 4 面以上) | |||
| 曲面是否连续变化(是 / 否) | |||
| 能否接受翻面二次装夹(能 / 不能) | |||
| 月批量与换活频率(稳定 / 多品种小批量) | |||
| 能接受的调试与学习时间(天 / 周) |
填完的判断规则很简单:三列都满足,就用三轴,把预算加到行程和刚性上;只有“翻面二次装夹”这一项不满足、工件是圆柱环绕类,看四轴;出现“四个方向以上 + 连续曲面 + 翻面不可接受”三条同时成立,五轴才进入候选。
取决于你的工件,不取决于机器。五轴的价值在少装夹和多面加工,如果订单以单面浮雕为主,这部分能力长期闲置,同样的钱买三轴通常能拿到更好的行程和刚性。反过来,工件本身要多面加工,三轴靠翻面凑出来的效率损失,往往比设备差价更贵。
能,但要注意两点:一是五轴系统的操作和后处理比三轴复杂,简单活也要按五轴流程走,人员培训成本更高;二是转台或摆头会占用工作空间,实际可用行程可能小于同价位三轴机。如果九成订单是单面件,用五轴跑三轴的活并不经济。
不能一概而论,要看配置档位和交付范围:机身行程、转台形式、系统型号、是否含刀具夹具与安装培训,每一项都会移动价格。可行的方法是先确定工件尺寸和材料,再让厂家按同一口径报“四块各占多少”,用配置比价,而不是用总价比价。具体金额以当期书面报价为准。
如果你已经列出主力工件的尺寸、材料和月批量,还是拿不准该配三轴还是五轴,可以把清单发给玉鼎数控,按上面四个问题一起过一遍,咨询电话 158-0204-0653。
本文价格口径最后更新:2026-11-09。王工|玉鼎科技技术


 QQ客服