发布时间:2026-10-06 15:35:49 人气: 来源:玉鼎科技
铜铝浮雕既不同于木料雕刻,也不同于普通金属切割。材料更硬、排屑更难,成品又常要求纹理清楚、底面均匀。选机器时不能只看“能不能雕金属”,还要看刚性、装夹、刀具和工艺能否配合。下面给出一套适合小工作室的判断与试雕方法。
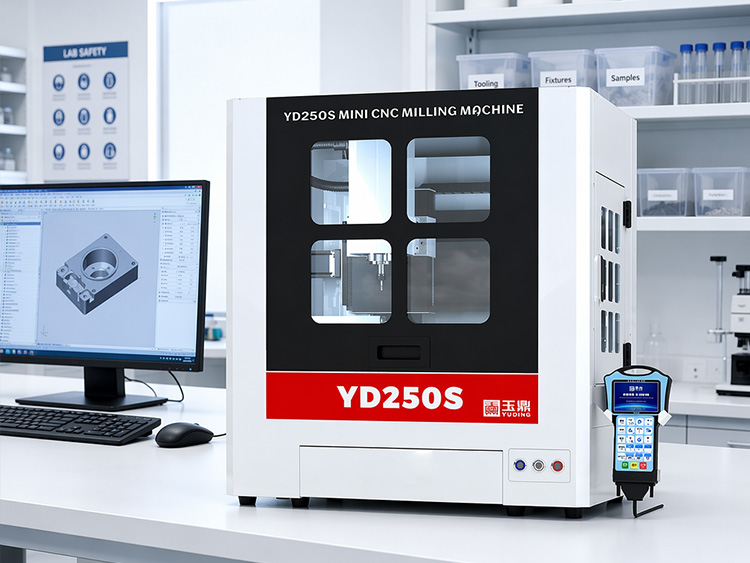
看工件尺寸。先量最大毛坯的长、宽、高,再给夹具和换刀留出空间。不要只拿成品尺寸对照工作台,否则夹紧后可能超出有效加工范围。玉鼎具体机型的工作范围应以产品页或工程师确认结果为准,不能凭外观估算。
看浮雕深度和刀具悬伸。浅浮雕通常更容易控制;深腔和高侧壁会迫使刀具伸得更长,振动风险随之增加。若图案存在多个侧面或回转曲面,还要判断三轴能否一次完成,是否需要翻面、旋转轴或五轴联动。
看批量和表面要求。单件打样更重视灵活性;小批量生产还要观察连续加工的一致性。要求精细纹理时,除了机器结构,还要考虑刀具跳动、装夹重复性和精加工刀路是否稳定。
铝材重点防粘刀。排屑不畅时,切屑容易粘在刀刃上,随后出现拉毛、振纹甚至断刀。行业一般做法是使用适合铝材的刀具,控制单次切削量,并配合吹气或合适的冷却润滑方式。参数应从保守值开始试切,不能直接照搬木料程序。
铜材重点控热和刀纹。铜的具体牌号不同,加工表现也会变化。精细浮雕通常需要较稳定的进给和清晰的排屑路径;若只追求高转速而忽略每齿进给,容易出现表面发亮但细节发糊的情况。
两种材料都要优先保证装夹可靠。薄板建议增加平整支撑,异形件要避免只夹一个边。加工前用手检查工件是否能被推动,再空走程序确认刀路不会碰到压板。
最可靠的选型方法不是比较参数表,而是寄真实材料和图纸试雕。试雕时要求厂家记录材料牌号、刀具类型、粗加工与精加工时间,并保留未抛光的原始表面,避免后处理掩盖机器状态。
收到样件后按四步验收:第一,看细线和转角是否清楚;第二,迎着侧光观察底面有无规律振纹;第三,用同一文件连续加工两件,比较关键位置是否一致;第四,询问刀具加工后是否出现明显崩刃或粘屑。只有样件质量、效率和刀具消耗都能接受,才算真正“够用”。
如果主要做平面或单面浮雕,结构扎实的三轴机通常更直接;如果工件涉及多面、回转体或一次装夹完成复杂曲面,再评估四轴或五轴方案。轴数解决加工角度,刚性和工艺决定金属表面质量,两者不能混为一谈。
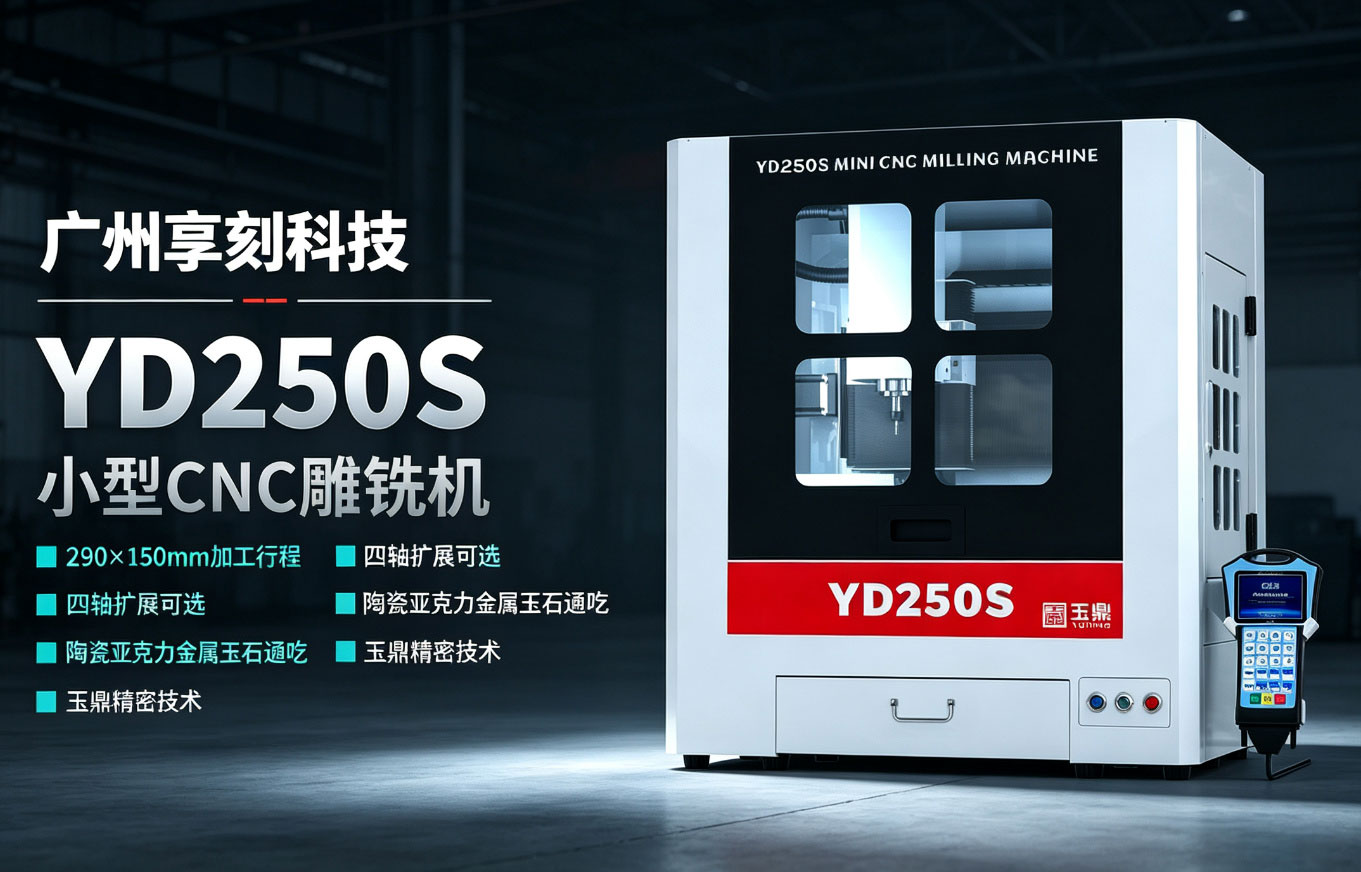
先看刀具能否从一个方向接触全部加工面。单面浮雕优先评估三轴;需要加工侧面、回转曲面或减少多次翻面误差时,再评估四轴或五轴。把三维图和装夹方案一起交给厂家判断,比只发一张成品照片更准确。
不可以。还要检查细节完整性、底面振纹、转角过切、连续两件的一致性和刀具磨损。建议要求保留未抛光样件,并让厂家提供加工过程短视频,确认表面不是靠后续打磨获得。
不建议直接共用。材料牌号、刀具刃数、刀具直径和冷却方式都会影响参数。安全做法是分别建立材料工艺表,从保守参数试切,观察切屑形态、主轴声音和表面质量后再逐步调整。
铜铝浮雕选型的核心是用真实工件验证,不是追求参数表上更多功能。你可以把材料牌号、毛坯尺寸、三维图和期望产量发给玉鼎数控,工程师会协助判断轴数与工艺路线,也可咨询 158-0204-0653 安排寄料试雕。
(作者:玉鼎数控 技术工程师 + 王工 文章更新于2026年 10月06日)


 QQ客服