发布时间:2026-09-21 11:37:47 人气: 来源:玉鼎科技
问「桌面机能不能雕金属」,答案从来不是简单的能或不能。同一台机器,雕铝能出活、雕铜要放慢、雕不锈钢就只能有条件地做。真正决定结果的是刚性和参数匹配,而不是「三轴还是五轴」。这篇把判断方法讲清楚,也告诉你下单前该问厂家什么。
五轴解决的是「能不能一次装夹加工多面」,刚性解决的是「能不能切得动、切得稳」,这是两件不同的事。一台结构单薄的三轴,雕铝照样振刀;一台结构扎实的三轴,雕铜也能做得不错。所以问「够不够用」,先别问轴数,先问刚性。
刚性好不好,主要看这几个地方(以下为一般经验):
床身结构与重量——铸铁或厚钢板整体机身的抗振能力,通常明显好于铝型材拼装的轻量机身。
导轨类型与预紧——线轨的规格和预紧程度,直接决定抗偏载能力。
刀具悬伸——刀伸出卡头越长,刚性掉得越快,这是最容易被忽略的一项。
装夹方式——工件悬空、只夹住一个边,等于人为降低刚性。
一个简单的判断方法:用同一把刀、同一组参数雕一块铝,看表面有没有规律振纹;然后把刀具夹短一截再试一次——如果纹路明显减轻,说明问题在悬伸和刚性上。
行业一般情况:桌面机常见主轴功率在 800W–2.2kW 这个区间,气冷主轴常见转速上限在 24000 转左右。雕铝常用的转速是几千到上万转,进给速度要比雕木料慢得多。
功率的作用是「在额定转速下能维持多大的切削力」。功率大但刚性不足,只会更快地振刀、崩刃;反过来,刚性够但功率偏小,表现为「吃得慢、效率低」,至少能出活。
玉鼎桌面机可选配的主轴规格与对应的加工范围【发布前替换:填玉鼎实际可选主轴功率/转速/冷却方式,见产品页或问厂家】。
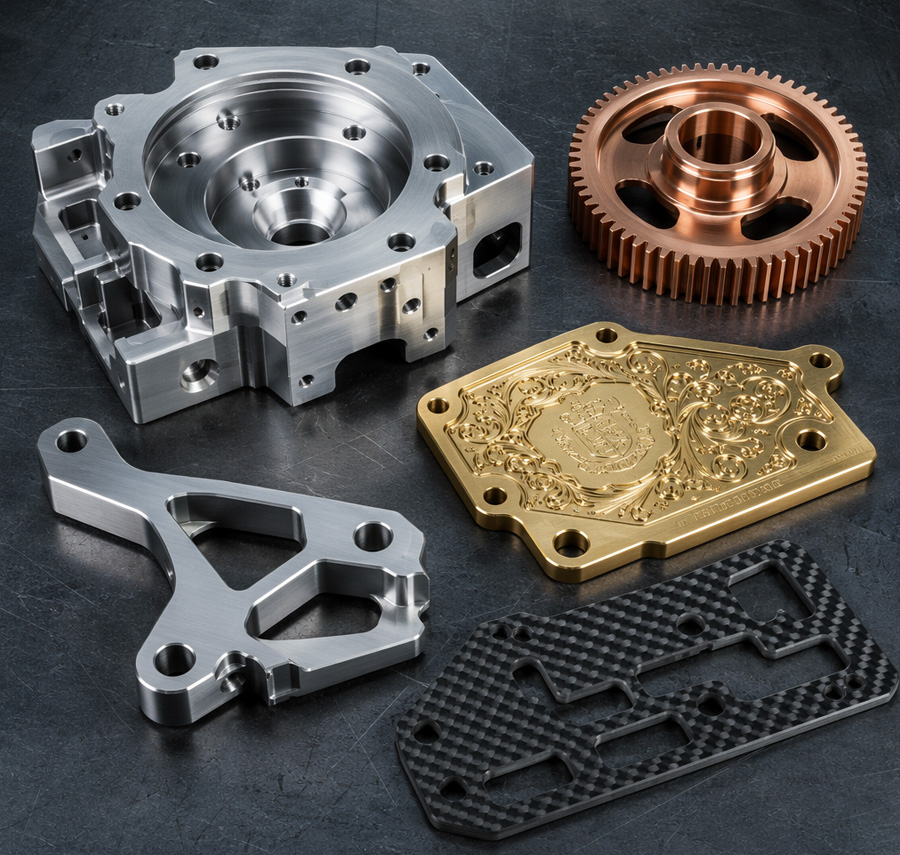
铝——桌面机最容易上手的金属。用铝用铣刀、小切深、合适进给,配合吹气排屑,多数结构扎实的桌面机都能出可用件,适合做面板、治具和小零件打样。
铜——能雕,但粘刀倾向比铝明显。转速和进给要降下来,排屑和冷却必须跟上,适合做浮雕、电极和小件。
不锈钢——属于有条件能做的范围。需要机型刚性足、刀具合适(硬质合金、带涂层)、参数保守,并且接受效率偏低。批量大、深腔或高精度要求的钢件,建议用更合适的机型,不要硬压桌面机。
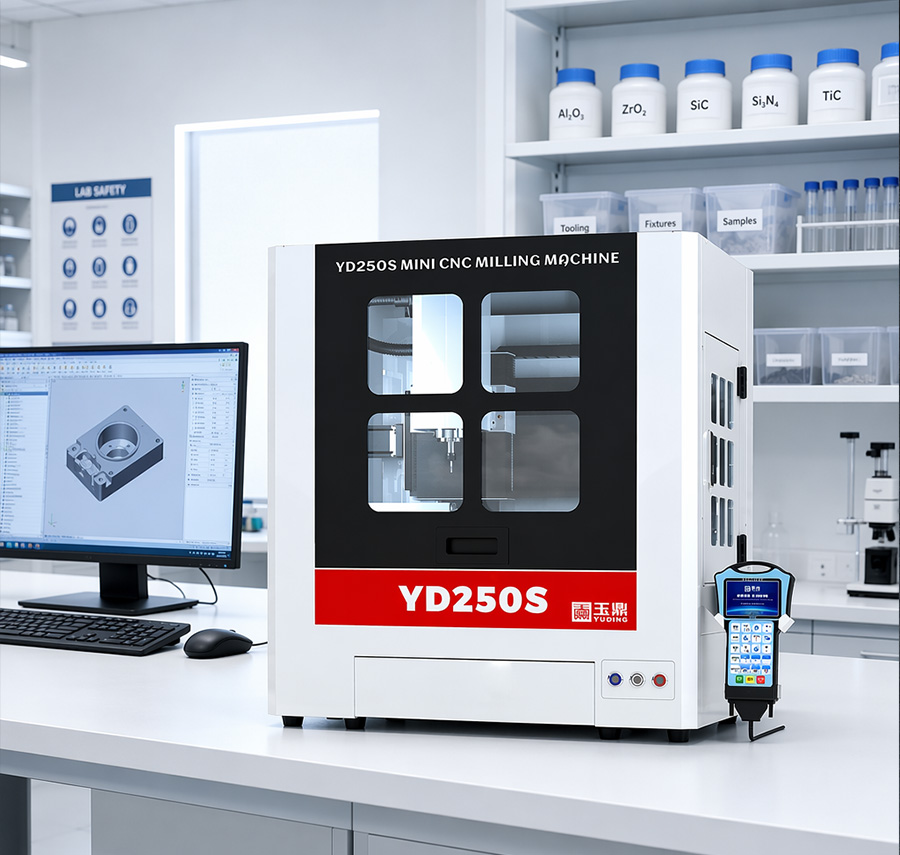
别只问一句「能不能雕金属」,按这四点问,答案才有用:
① 主轴的功率和转速范围是多少?冷却方式是气冷还是水冷?
② 床身是什么材料、整机重量多少?
③ 导轨是什么类型(线轨/硬轨),预紧等级如何?
④ 有没有做过同类材料的加工案例或试雕记录?能不能寄料试雕?
拿到这四条,基本就能判断这台机器在你的活上「能不能干」和「干得多快」。
有条件可以,但不建议作为主要方向。前提是刚性足、刀具对、参数保守,并且接受效率偏低。如果你的活以不锈钢为主、批量大或精度要求高,优先考虑结构更重的机型,而不是硬调参数去压桌面机。
不是。切削能力由刚性、功率、刀具三者共同决定。刚性不足时,功率再大也只是把振动放大。正确的顺序是:先缩短刀具悬伸、把工件夹稳、选结构扎实的机型,再谈功率大小。
最常见两个原因:刀具悬伸变长,或者刃数不同导致每齿进给失配。悬伸每增加一段,刚性就明显下降。换刀后建议先把进给降 30% 试切,稳定了再逐步加回来。
把你实际要加工的材料和工件图寄给厂家试雕,这比看任何参数表都准。试雕时重点看三件事:表面有没有振纹、连续几件的尺寸是否稳定、刀具磨损是否异常快。
桌面机能不能雕金属,说到底是判断题:刚性够不够、参数配不配、预期合不合理。把你的工件材料、尺寸和精度要求告诉玉鼎数控,工程师会给出可行性与机型建议,也可以先寄料试雕,电话 158-0204-0653。
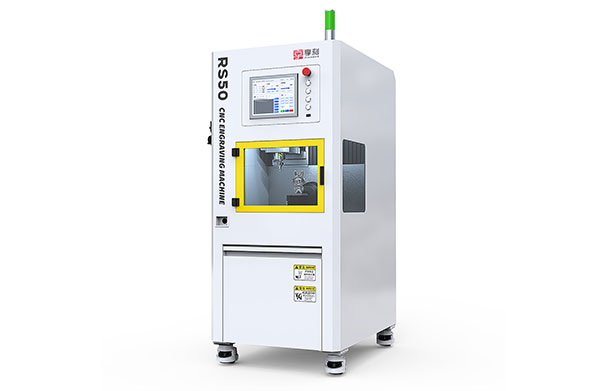
小型桌面数控雕刻机怎么选?新手看这 6 个参数|玉鼎 RS50 小型五轴雕刻机|联系玉鼎数控


 QQ客服