发布时间:2026-09-16 10:58:31 人气: 来源:玉鼎科技
"轨道多久保养一次"是桌面雕刻机用户问得最多的问题之一,网上答案从"每天"到"三个月"都有,看完更糊涂。其实频率没有标准答案,取决于使用强度、材料和环境。这篇给你一套按工况自判的方法,附一张维护周期表,对照自己的情况直接套用。
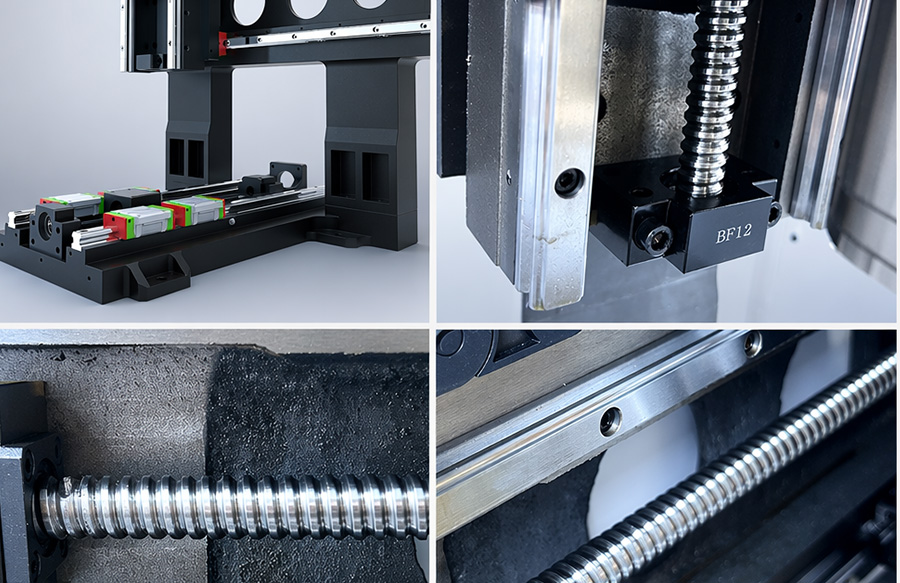
不用记复杂口诀,先对照自己属于哪一档(以下为行业一般经验,具体以机器说明书为准):
连续生产型(每天开机 6 小时以上、切屑粉尘多):轨道每班结束清一次粉尘并上油,每周做一次较彻底的清洁补油。
间歇生产型(每周用 3-5 天):每 2-3 天清一次粉尘,每周上油一次。
轻负荷型(一周用一两次、雕软料):每周目视检查,每月清洁上油一次即可。
判断依据就一条:粉尘和切屑停留的时间越长,磨轨道的风险越大。频率宁可稍高,也别等出问题再补。
固定周期只是保底,真正的判断要看机器给你的信号:
同一份程序,工件尺寸出现 0.05mm 以上的规律性偏差,或重复加工同一件尺寸不稳——先查轨道润滑,再查丝杠螺母座是否松动。
断电后手动推滑块(慢速),正常是顺滑均匀的轻微阻力;出现"一顿一顿"、局部发紧,说明该清洁补油了。
空走刀时听到"沙沙"摩擦声或周期性响声,多是滑块缺油或轨道有异物。
擦拭时如果擦下的油泥发黑、发黏或带金属屑,说明油已经变质并混入磨屑,必须清洁后重新上油。
树脂粉尘容易黏在轨道上结块,比普通木屑更伤滑块。建议每班清洁,并用不易被树脂溶解的导轨油。
粉尘导电且极细,除了轨道清洁,还要重点检查防尘罩密封;这类工况建议每周检查一次防尘罩完好性。
切削液会稀释油脂、金属屑更硬。建议改用适合湿润环境的润滑脂,并在每班结束后清理轨道两侧的切屑堆积区。
锈是轨道的另一个大敌。除正常保养外,停机超过三天前要补一次油做保护层;有条件在车间配除湿设备。
把这张表贴在机器旁,按勾选执行,比记周期数字更可靠:
每班/每天:吹扫轨道与丝杠粉尘 → 擦拭补油 → 手动推滑块检查手感 → 清理工作台切屑;
每周:检查防尘罩有无破损 → 检查轨道表面有无锈点压痕 → 检查丝杠螺母座螺丝紧固;
每月:清除旧油泥重新上油 → 检查滑块间隙 → 检查线缆有无磨损;
每季度:整机水平校准 → 校对反向间隙 → 评估是否需要更换磨损件。
每一项具体怎么做,可以对照我们之前那篇《桌面雕刻机日常保养清单》逐步操作;这篇主要解决"多久一次、什么时候该做"的判断问题。
要,而且更勤。切削液会冲刷掉轨道油脂,还会裹着金属屑流到滑块附近。建议每班结束都清洁并补脂;如果切削液飞溅严重,给轨道加装简易防护挡板,能明显减少保养量。
如果车间干燥、没有粉尘堆积,基本可以。但停机期间轨道表面仍会积灰,建议每周至少擦一次并薄涂一层油防锈,开机前先推滑块确认手感顺滑再上电。
轻微的浮锈用无纺布蘸导轨油反复擦拭即可去除,注意别用砂纸——会破坏轨道表面精度。擦掉后立即补油。如果锈点已经形成凹坑、滑块推过有明显顿挫,说明轨道精度受影响,联系厂家评估是否需要更换滑块或轨道。
需要,而且经常被忽略。丝杠的滚珠沟槽同样怕粉尘,建议和轨道同步清洁上油;另外每季度检查一次丝杠两端轴承座的紧固螺丝和反向间隙,这是"尺寸越来越不准"的常见根源。
保养频率没有万能数字,按工况调整、按信号执行最靠谱。拿不准自己的机型多久保养一次合适,可以电话咨询 158-0204-0653,把使用强度和加工材料告诉玉鼎数控的工程师,他们会给你按型号的建议周期。


 QQ客服