发布时间:2026-09-07 13:56:51 人气: 来源:玉鼎科技
机器用着用着精度掉了、声音变大了,十有八九不是坏,是没保养。桌面雕刻机的结构不算复杂,保养也就三大块:轨道、主轴、冷却系统。这篇文章给一份按周期排好的清单,每项干什么、多久干一次、用什么工具,照着做就行,全程不拆机。
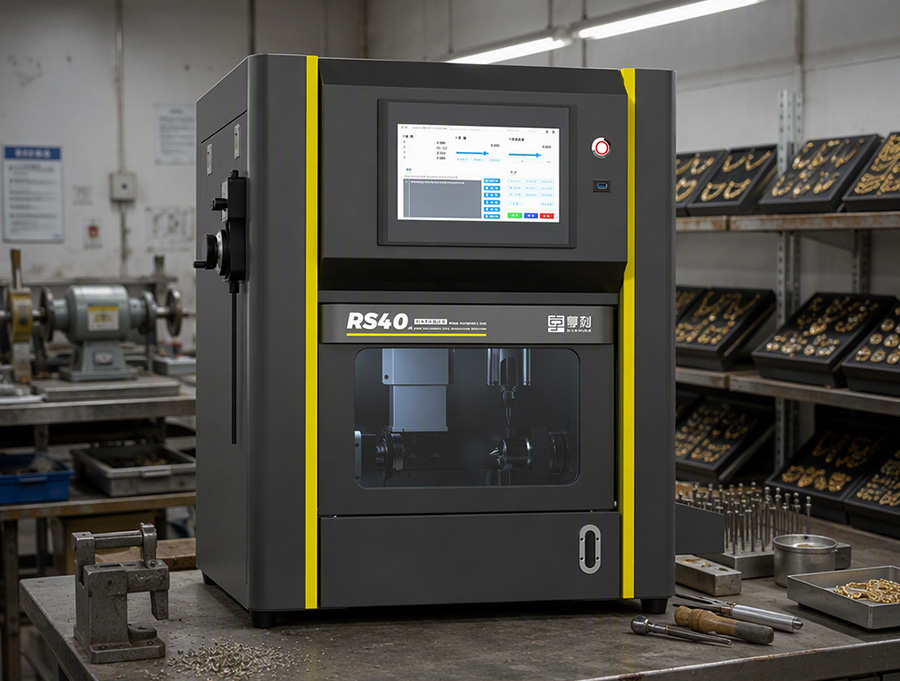
雕刻机是机械件,磨损是慢慢累积的。轨道进了灰、缺了油,滑块就会磨出间隙,反映到工件上就是精度漂移、振纹变多;主轴轴承缺润滑,先是异响,再拖就是整根主轴报废。保养的意义是花 10 分钟避免花几千块换件——这个账怎么算都划算。
这是桌面机的"命门"。灰尘和切屑一旦进入滑块,就会像砂纸一样磨轨道。原则就一条:干切粉尘大的活,每干完一班就清一次;环境干净的,每周至少一次。
关机后用毛刷或气枪把轨道、丝杠表面的粉尘吹掉;用无纺布蘸导轨油,沿轨道均匀擦一遍,然后手动把滑块来回推几次,让油吃进滚珠。
检查防尘罩(风琴罩/钢带)有没有破损、翘边——破了要马上换,灰尘就是从破口进去的;顺便看看轨道表面有没有锈点或压痕,有压痕说明有异物卡过,要排查。
把轨道两端积聚的旧油泥清理干净,重新上油;检查丝杠螺母座的固定螺丝有没有松动。桌面机常见的问题是丝杠两端轴承座松了导致反向间隙变大——每月拧一遍螺丝能省很多精度烦恼。
主轴是高速旋转件,最怕两件事:缺润滑和超温。
空转 2-3 分钟再干活,让轴承温度上来、润滑到位(冬天尤其重要)。耳朵贴着机架听:正常是均匀的运转声,出现"沙沙"或周期性异响,就是轴承开始磨损的信号。
摸主轴外壳,手感温热正常,烫得不敢碰就是超温了。风冷主轴检查散热风扇有没有被粉尘堵住;水冷主轴检查水路——水位、循环是否正常,每两周换一次冷却液(用蒸馏水或专用防冻液,别用自来水,容易结垢堵水路)。
把下面这张表打印出来贴在机器旁边,比记任何口诀都管用:
每日:清轨道粉尘 + 上油、主轴空转预热、检查冷却水位;
每周:检查防尘罩与轨道表面、清理控制柜散热口灰尘;
每月:清理油泥重新上油、紧固螺丝、换/补冷却液、检查皮带或联轴器有没有裂纹;
每季度:给整机做一次水平校准,顺便检查电缆有没有磨损破皮。
不建议。导轨油有黏附性和抗爬行性,普通机油容易滴落流失、还会让滑块发涩。一瓶导轨油不贵,别省这个钱。实在应急,用锂基润滑脂薄涂也比普通机油强。
先区分来源:是轴承响还是切屑摩擦声。清干净后仍然周期性异响,建议尽快送修或换主轴——轴承一旦磨损,继续用会磨坏轴套,维修成本翻倍。异响初期换轴承可能只要几百元,拖到抱死就是整根换。
日常清屑上油 10 分钟内;周保养约 20 分钟;月保养约 1 小时。频率看使用强度:天天干硬料的,日保养别省;一周用两三天的,周保养即可。保养不足的代价远大于保养过度的麻烦。
常见原因:导轨油低温变稠导致回差变大、皮带硬化打滑。开机前先把环境温度升到 5℃ 以上,空转预热 5 分钟再干活;长期在低温车间使用,选低温型导轨油。
保养这件小事,机器会用精度和寿命回报你。拿不准某一步怎么操作,或想了解玉鼎机型的具体保养要求,直接电话咨询 158-0204-0653,厂家工程师会给按型号的操作建议。


 QQ客服