发布时间:2026-09-09 13:35:09 人气: 来源:玉鼎数控
新机到手是最兴奋也最容易出问题的时候。很多桌面五轴雕刻机刚开箱的"毛病",其实是设置没到位:限位没调、对刀基准没建、参数单位不对……这篇文章按顺序列 7 个开机必查项,每项 1-2 分钟,全过一遍再干活,能避开新机第一周 90% 的坑。
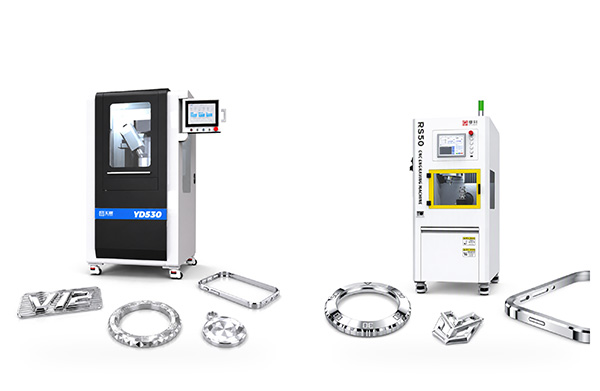
机器挪进车间前先确认三件事:地面够不够平(后续要调水平,不平的地面会白调)、有没有独立供电回路、电压稳不稳(电压波动大的车间建议配稳压器,五轴机控制系统对电压比三轴敏感)。供电不稳导致的原点丢失、主轴抖动,很多人会误判成机器质量问题。
用水平仪放在工作台面上,调整地脚直到气泡居中,然后锁紧地脚螺母。五轴机多了两个旋转轴,重心变化大,机身不稳会直接吃掉精度。
先把速度调到最低,手动把 XYZ 轴和两个旋转轴各走到极限位置,确认限位开关能正常触发、回原点顺畅。旋转轴尤其要确认:转到底会不会撞限位、原点方向对不对——五轴的原点设错,后处理出来的程序全是错的。
不装刀空转 3-5 分钟,从低速到高速逐级加,听有没有异响、看转速显示稳不稳。顺便确认主轴冷却正常(风冷听风扇、水冷看水流)。
建立自己的对刀基准:找一块固定位置的基准块或治具,把工件坐标系原点设定流程走一遍并记下来。五轴加工工件要装夹在旋转轴中心附近,先把"旋转轴中心与工件坐标关系"搞清楚,这是五轴和三维雕刻最大的区别,也是新手最容易栽的地方。
进控制系统设置:单位(毫米/英寸)、步进电机脉冲当量、反向间隙补偿值。这些参数以厂家出厂单为准,但一定要亲眼核对一遍——运输或误操作改掉一个数字,加工尺寸就会整体偏移。
五轴加工离不开 CAM 后处理。用厂家给的后处理文件,导一个最简单的测试程序跑一遍,确认旋转轴方向、刀轴矢量与机器实际运动一致。这一步不验证,直接上复杂刀路就是撞机风险。
所有检查的最后一步:用软料(代木、泡沫、软木)做一件小工件,低速、浅切深走完整流程。试雕不是"试试",是验证整条链路——装夹、对刀、后处理、刀具、切削参数——有没有打通。
三个原则:软(代木或泡沫最好)、小(巴掌大以内)、便宜(废料即可)。别一上来就拿正经料试,更别直接雕硬料——新机还没摸熟就上硬料,出了问题分不清是机器问题还是参数问题。
正常,别慌。最常见原因是急停按钮被运输锁扣压住、或限位信号没复位。逐个检查:急停松开、各轴限位没被压、电源相序对不对。对照说明书排查一遍,解决不了再联系厂家——厂家远程通常能判断出 80% 的"新机故障"。
需要,但不用太紧张。前 50 小时建议:速度控制在额定 60%-70%、不要满负荷连续切削、每班按保养清单做日常维护。磨合期主要让导轨、丝杠的配合面跑顺,也让你熟悉机器脾气。
代木最理想:便宜、好加工、尺寸稳定,能真实反映机器精度。其次泡沫、软木。避免用亚克力做首次试雕——它容易熔粘,会误判成"机器振纹"。
新机第一周养成的习惯,决定了这台桌面五轴雕刻机后面几年的状态。拿不准哪一步,或者想了解玉鼎五轴机型的出厂设置与培训支持,直接电话咨询 158-0204-0653,工程师可以按型号给你过一遍开机流程。
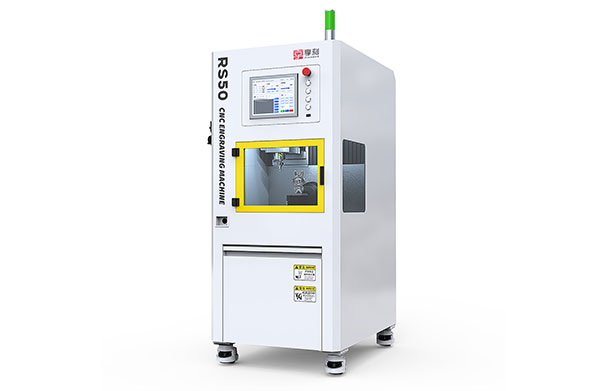
玉鼎 RS50 小型五轴雕刻机(产品页)|小型桌面数控雕刻机怎么选?6 个参数|联系玉鼎数控


 QQ客服